Arzneimittel auf höchstem Niveau
Projektüberblick
Dafür steht seit über 150 Jahren die Unternehmensgruppe Dr. Willmar Schwabe aus Karlsruhe. Gemeinsam mit der GEBHARDT Intralogistics Group und dem SAP-Projekthaus IGZ | Die SAP Ingenieure wurde nun auch die Fertigwarenlogistik auf ein ganz neues Niveau gehoben und ist gewappnet für die Zukunft. Die bisherige Lösung bestand aus zwei großen, voneinander getrennten Logistikbereichen mit zum Teil noch manuellen Prozessen. Eine Lösung musste her, mit dem Ziel einer zentralen, voll automatisierten Realisierung.
GEBHARDT zentralisiert bei Dr. Willmar Schwabe die bestehenden Logistikbereiche
Das Unternehmen Dr. Willmar Schwabe gilt als weltweit führend in der Forschung, Entwicklung und Herstellung von pflanzlichen Arzneimitteln. Um auch weiterhin für die Zukunft dynamisch und flexibel gerüstet zu sein, wurde GEBHARDT als Generalunternehmen für die Logistik, Fördertechnik und IT-Infrastruktur beauftragt. Ziel war eine Zentralisierung der bestehenden Logistikbereiche mit neuen Lösungen aus der Lagertechnik.
Wie wir die Anzahl der Lagerplätze um ein Vielfaches in einer kompakten Bauweise erweiterten, sehen Sie im Video.
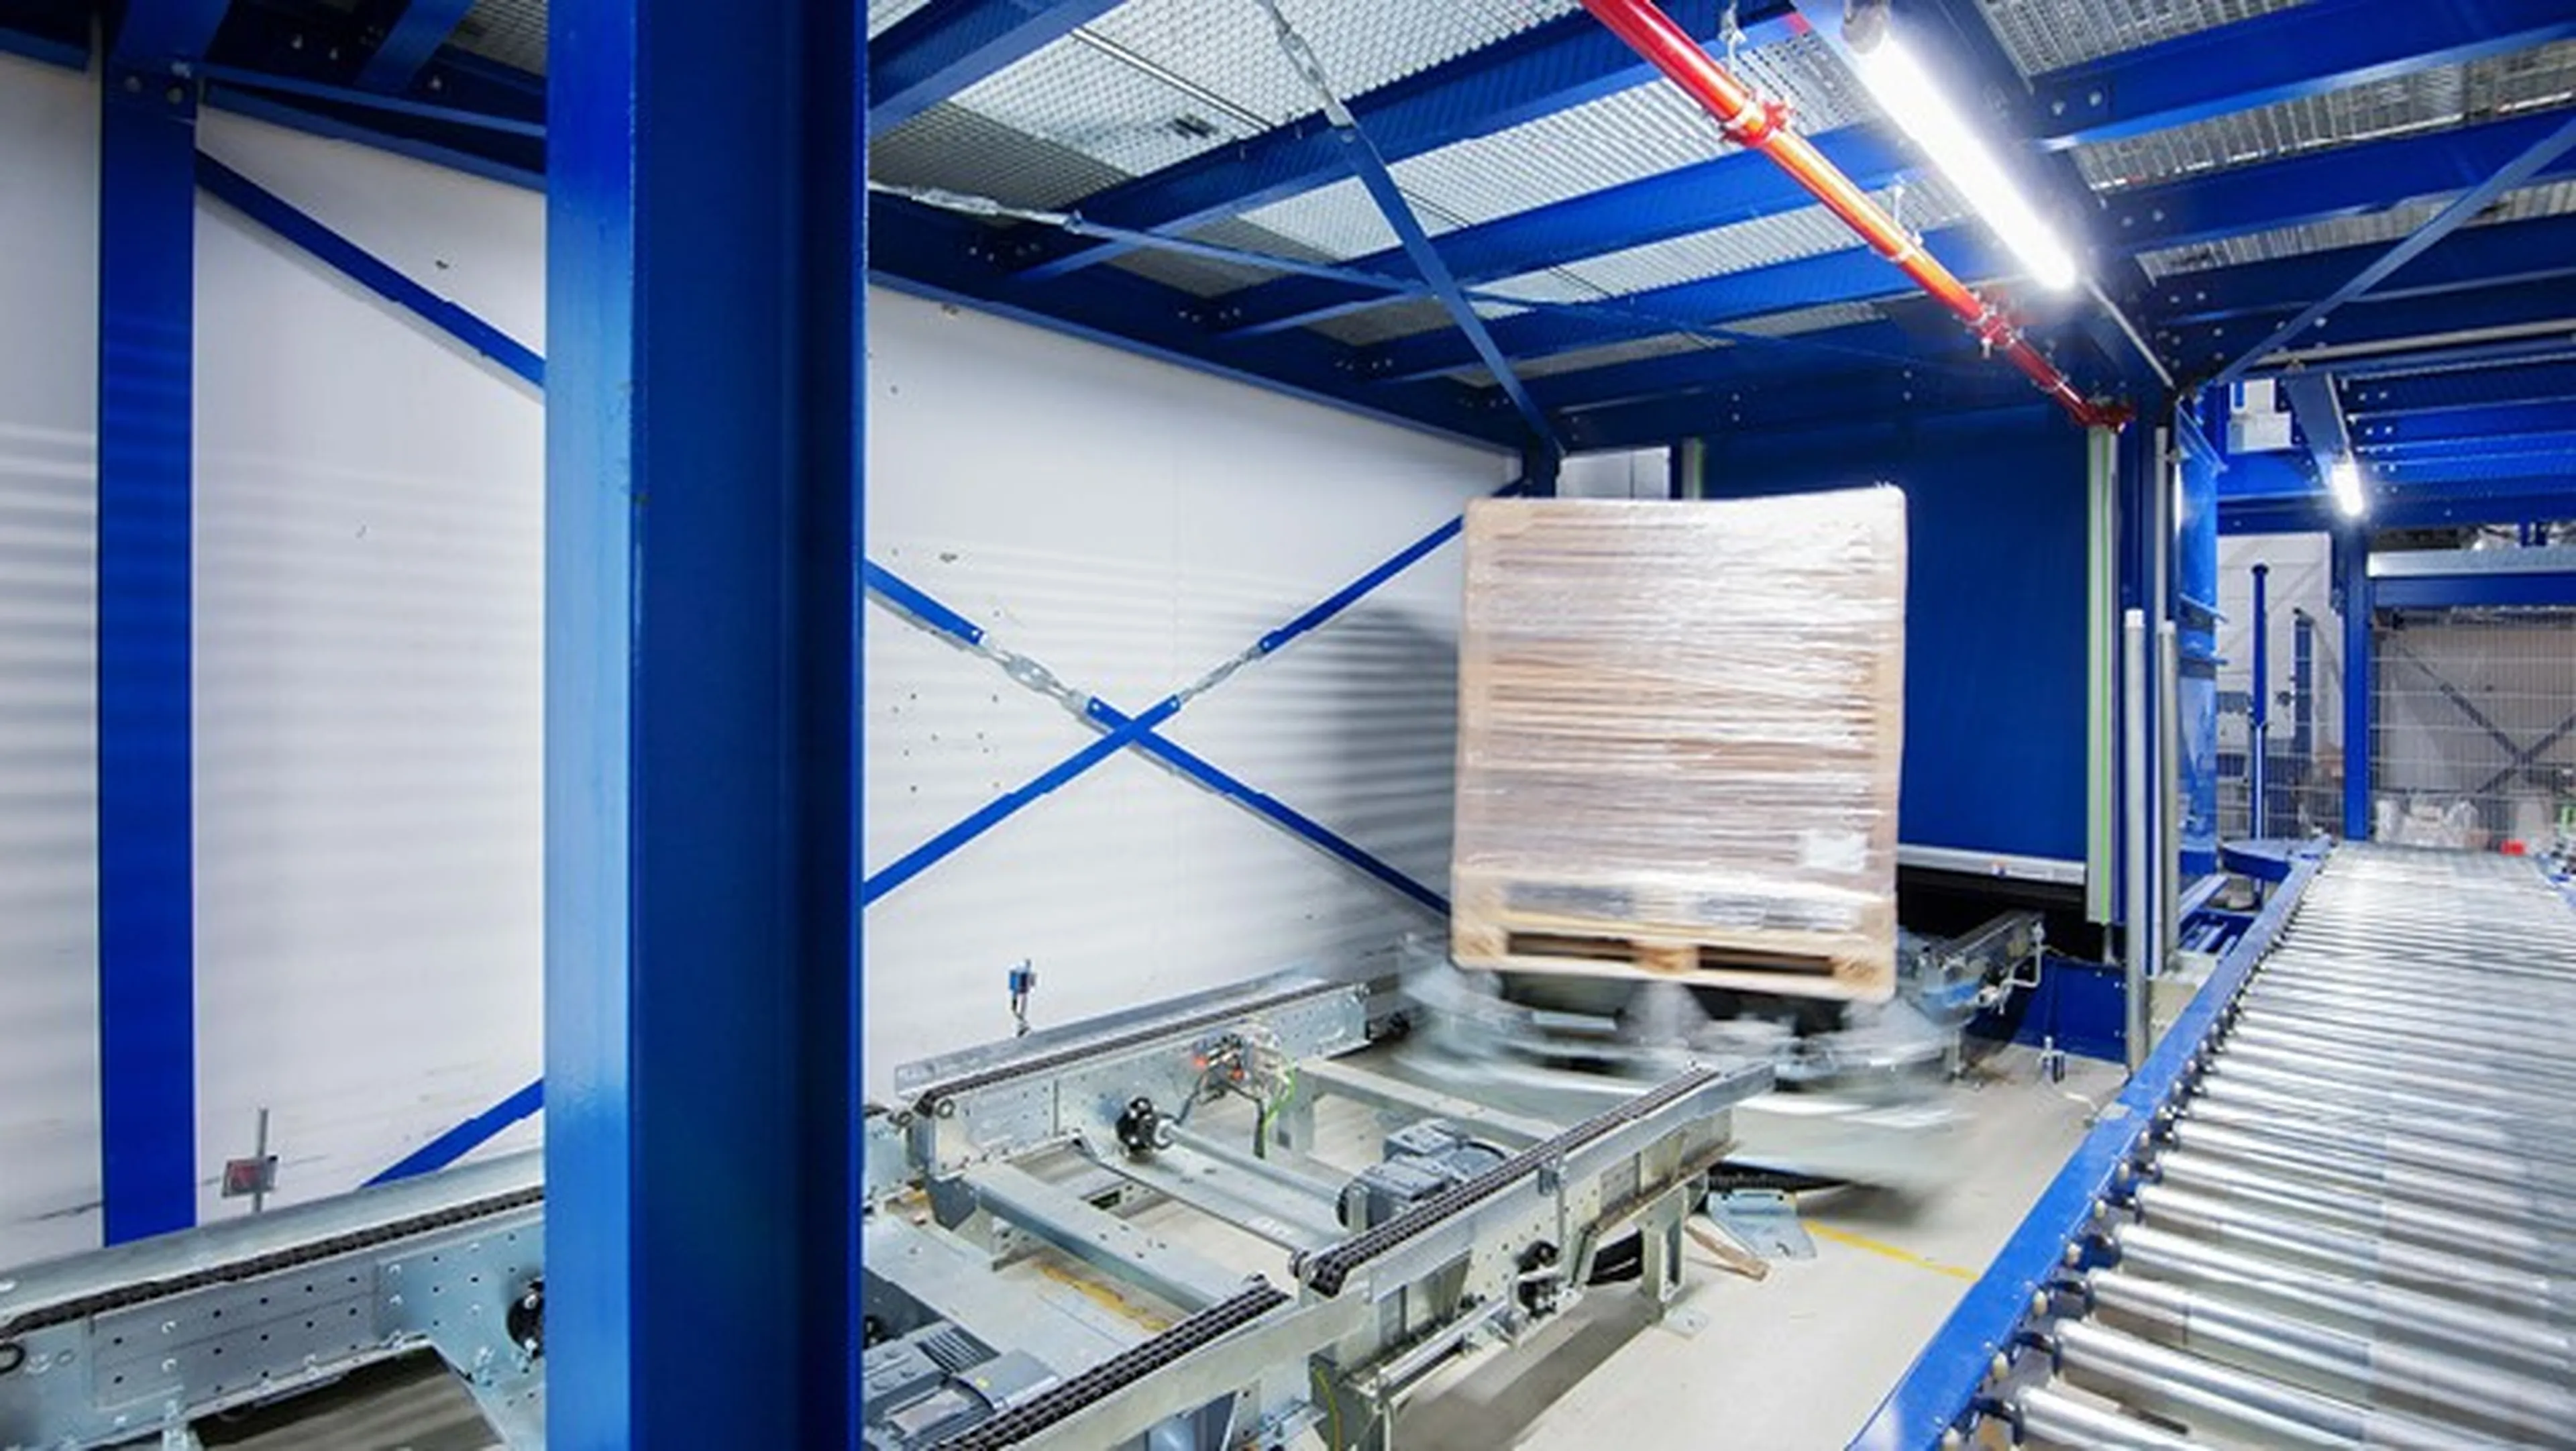
Das Hochregallager
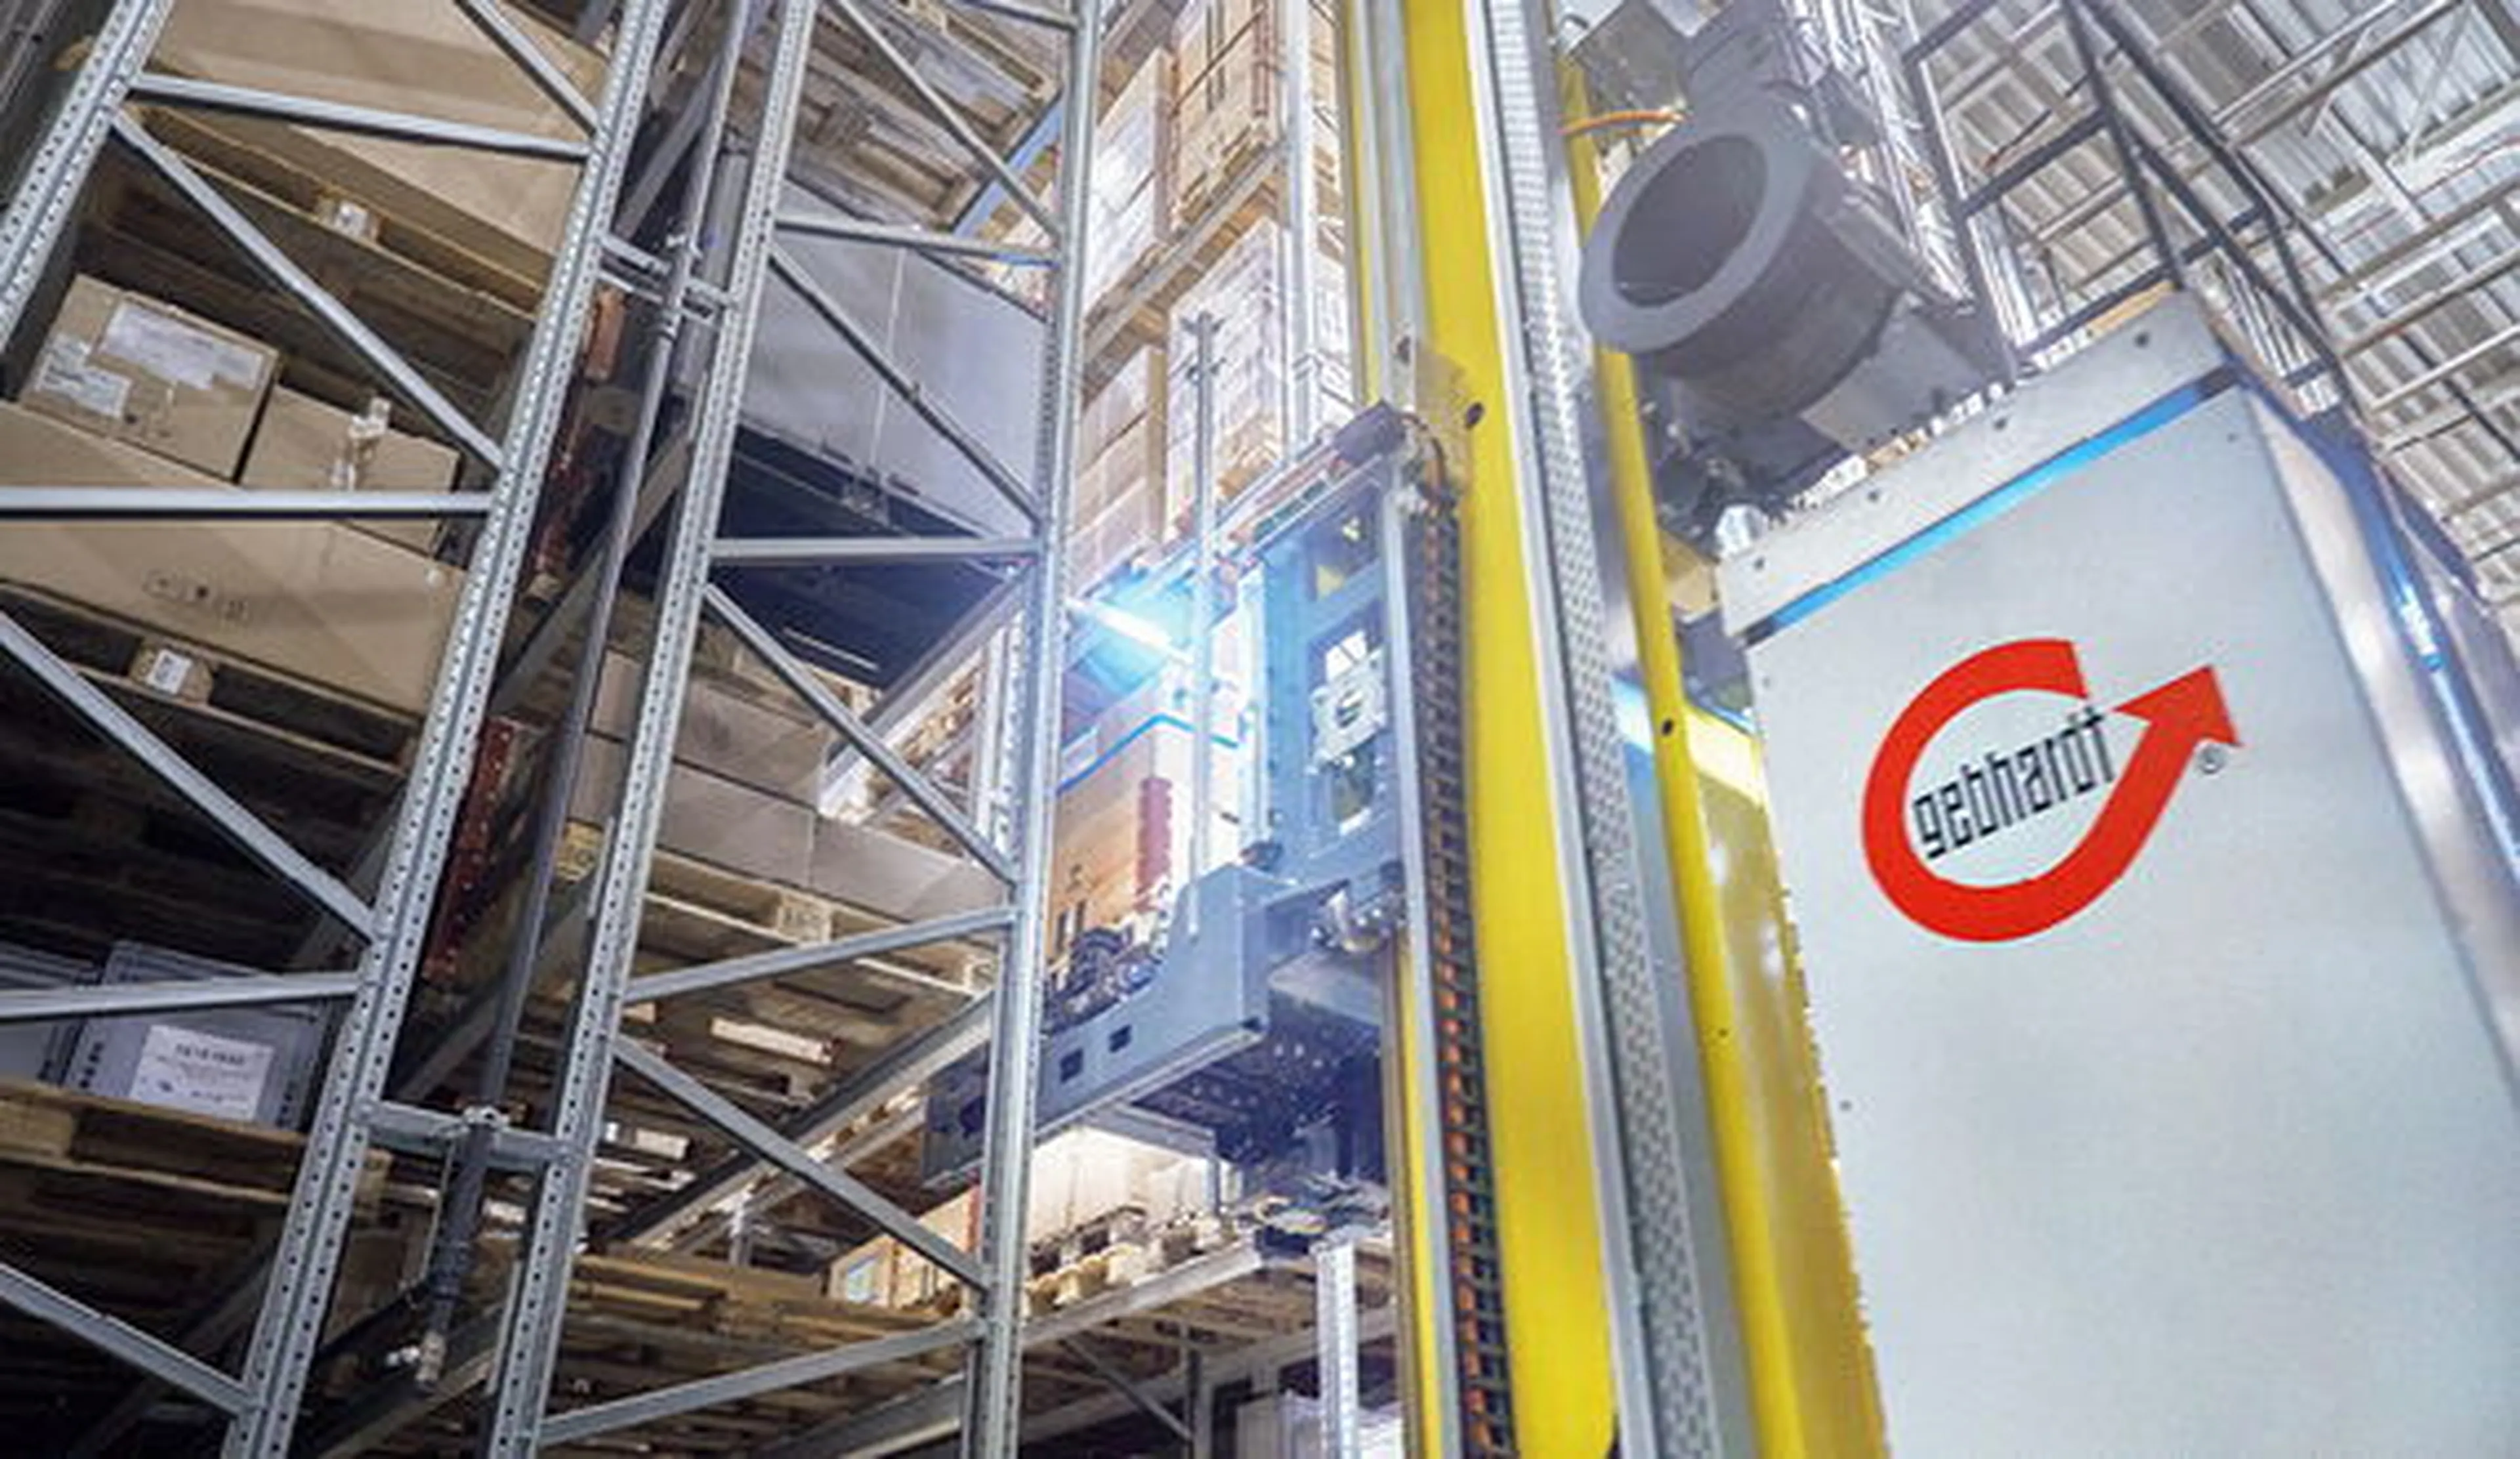
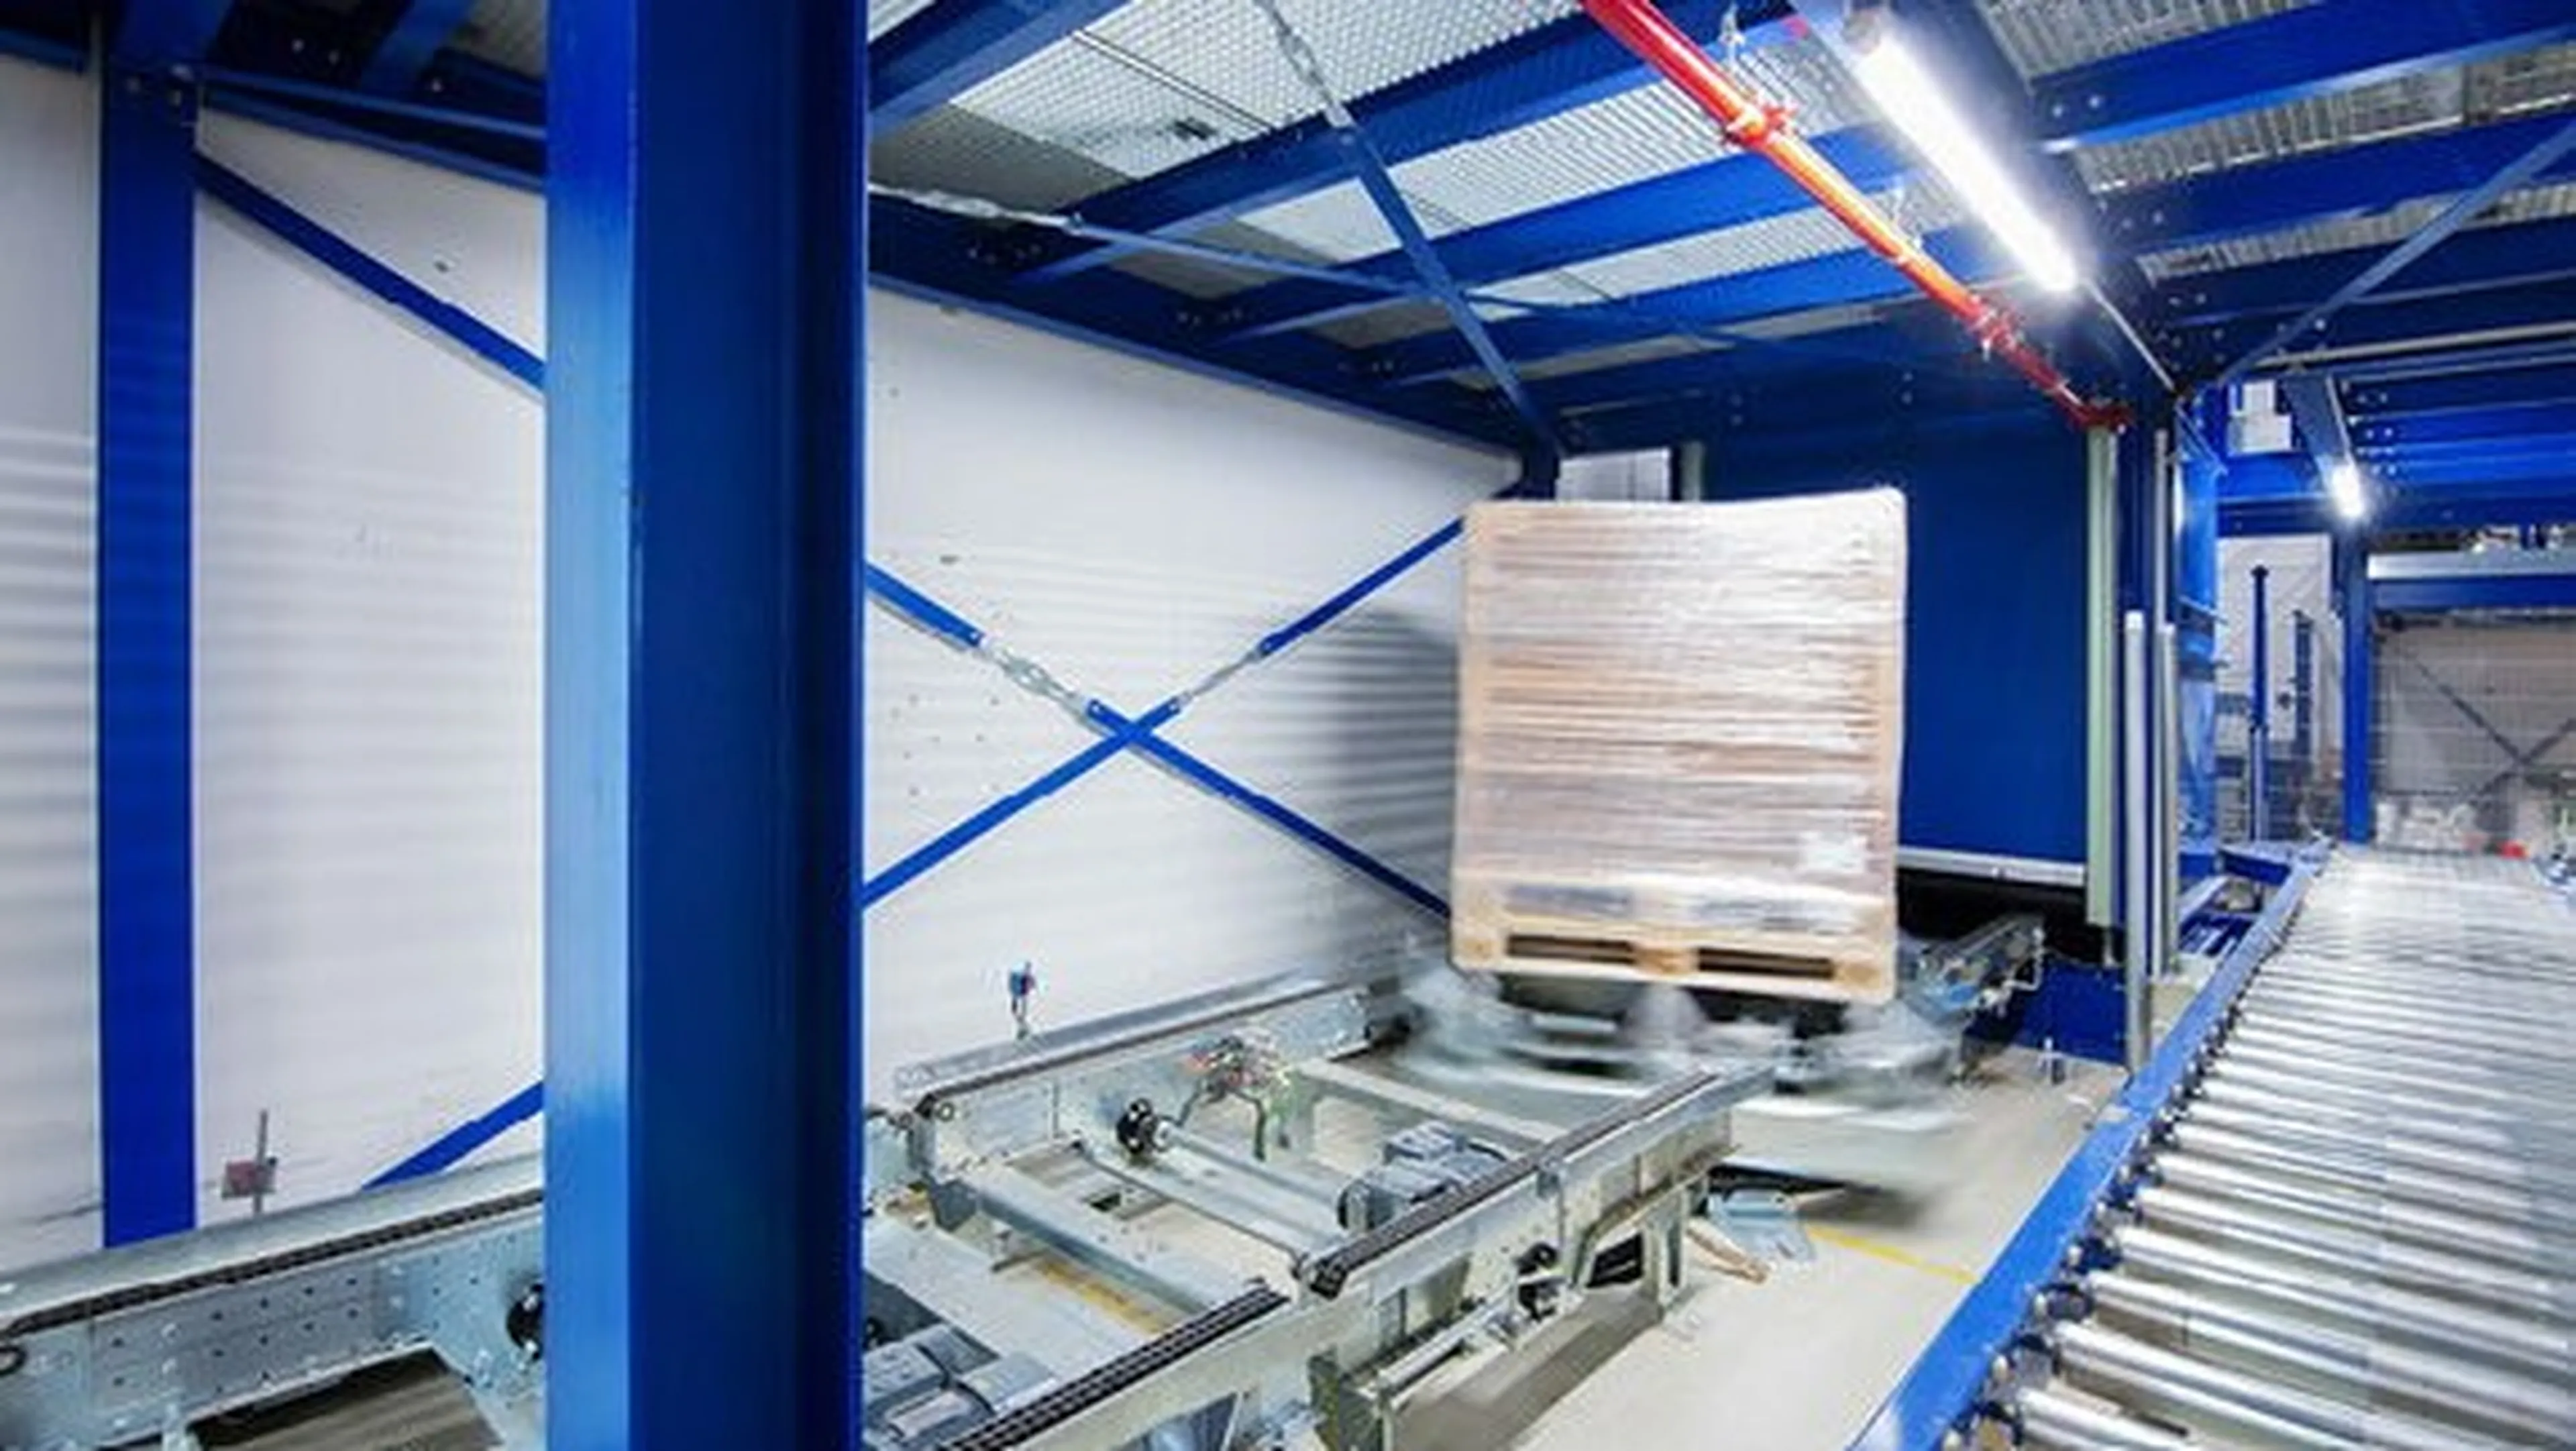
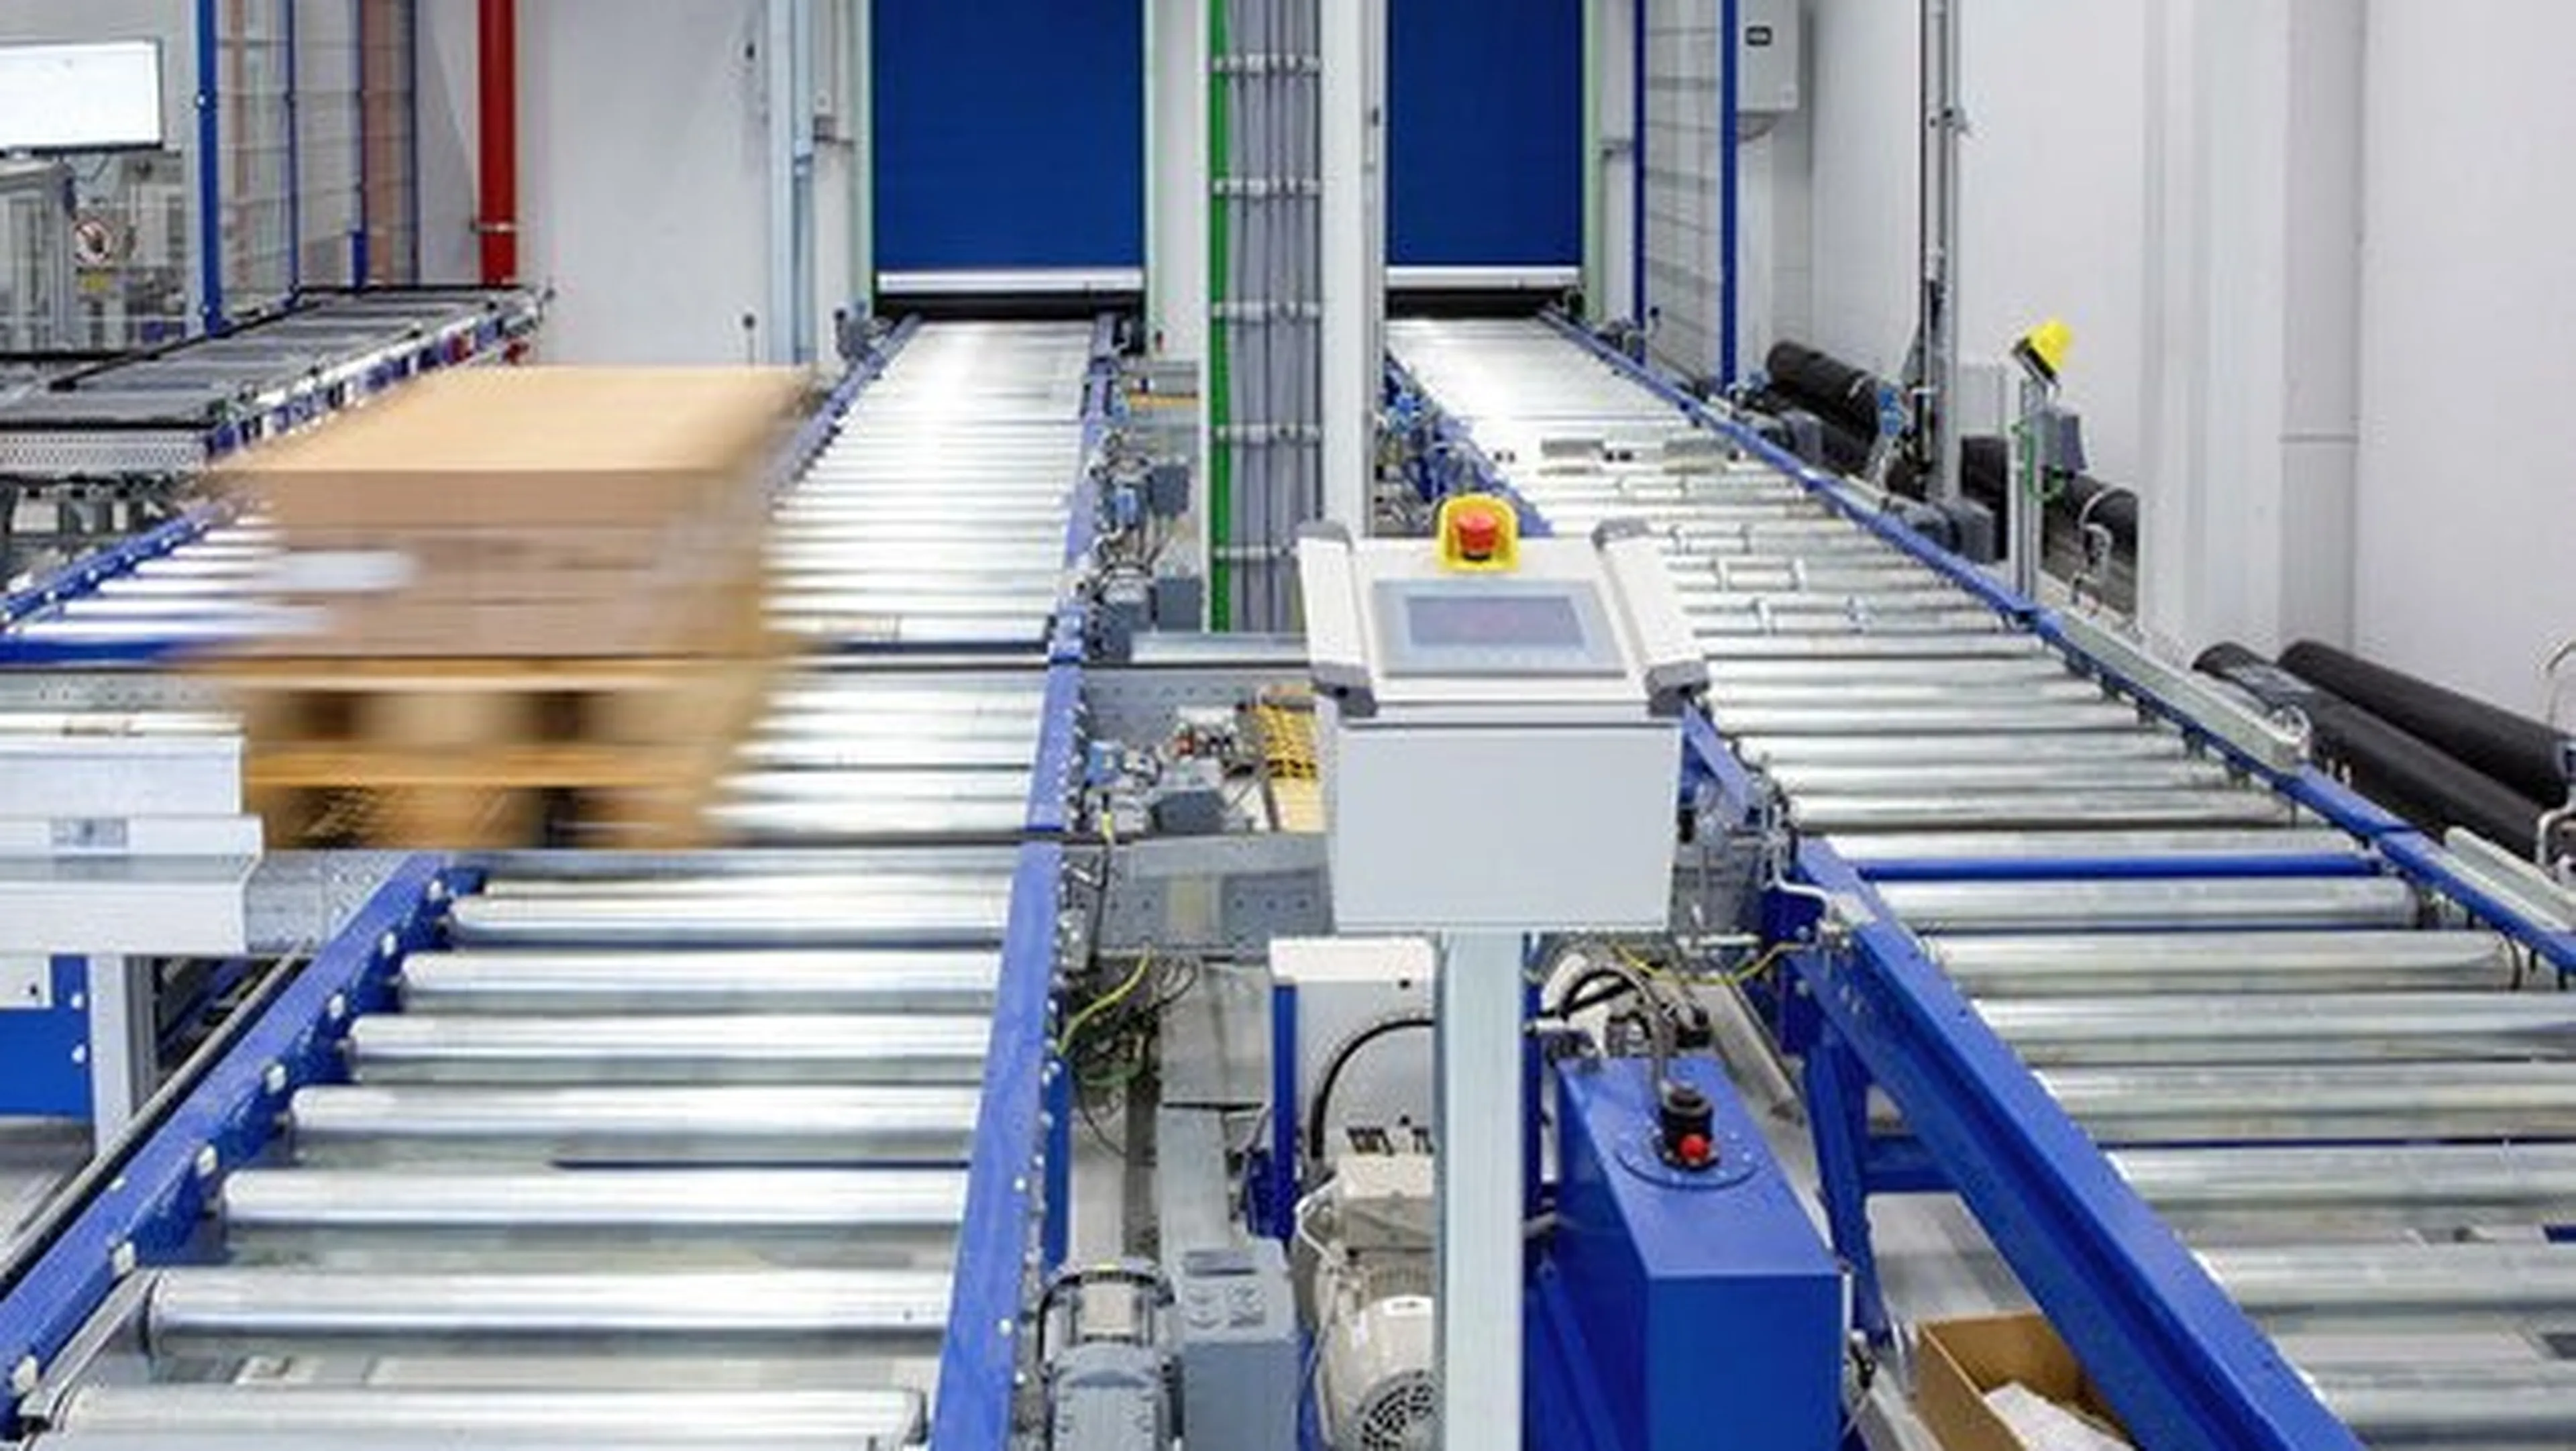
Das Palettenhochregallager ist als zweigassiges Lager mit je zwölf Ebenen pro Gasse aufgebaut und verfügt über 2.760 Stellplätze, welche durch automatisierte Palettenfördertechnik und Regalbediengeräte (RBG) ein- und ausgelagert werden. Insgesamt 57 Ein- und Auslagerungen pro RBG und Stunde werden realisiert. Die Andienung der Artikel aus dem Hochregallager erfolgt weiterhin manuell über Palettenfördertechnik im Erdgeschoss.
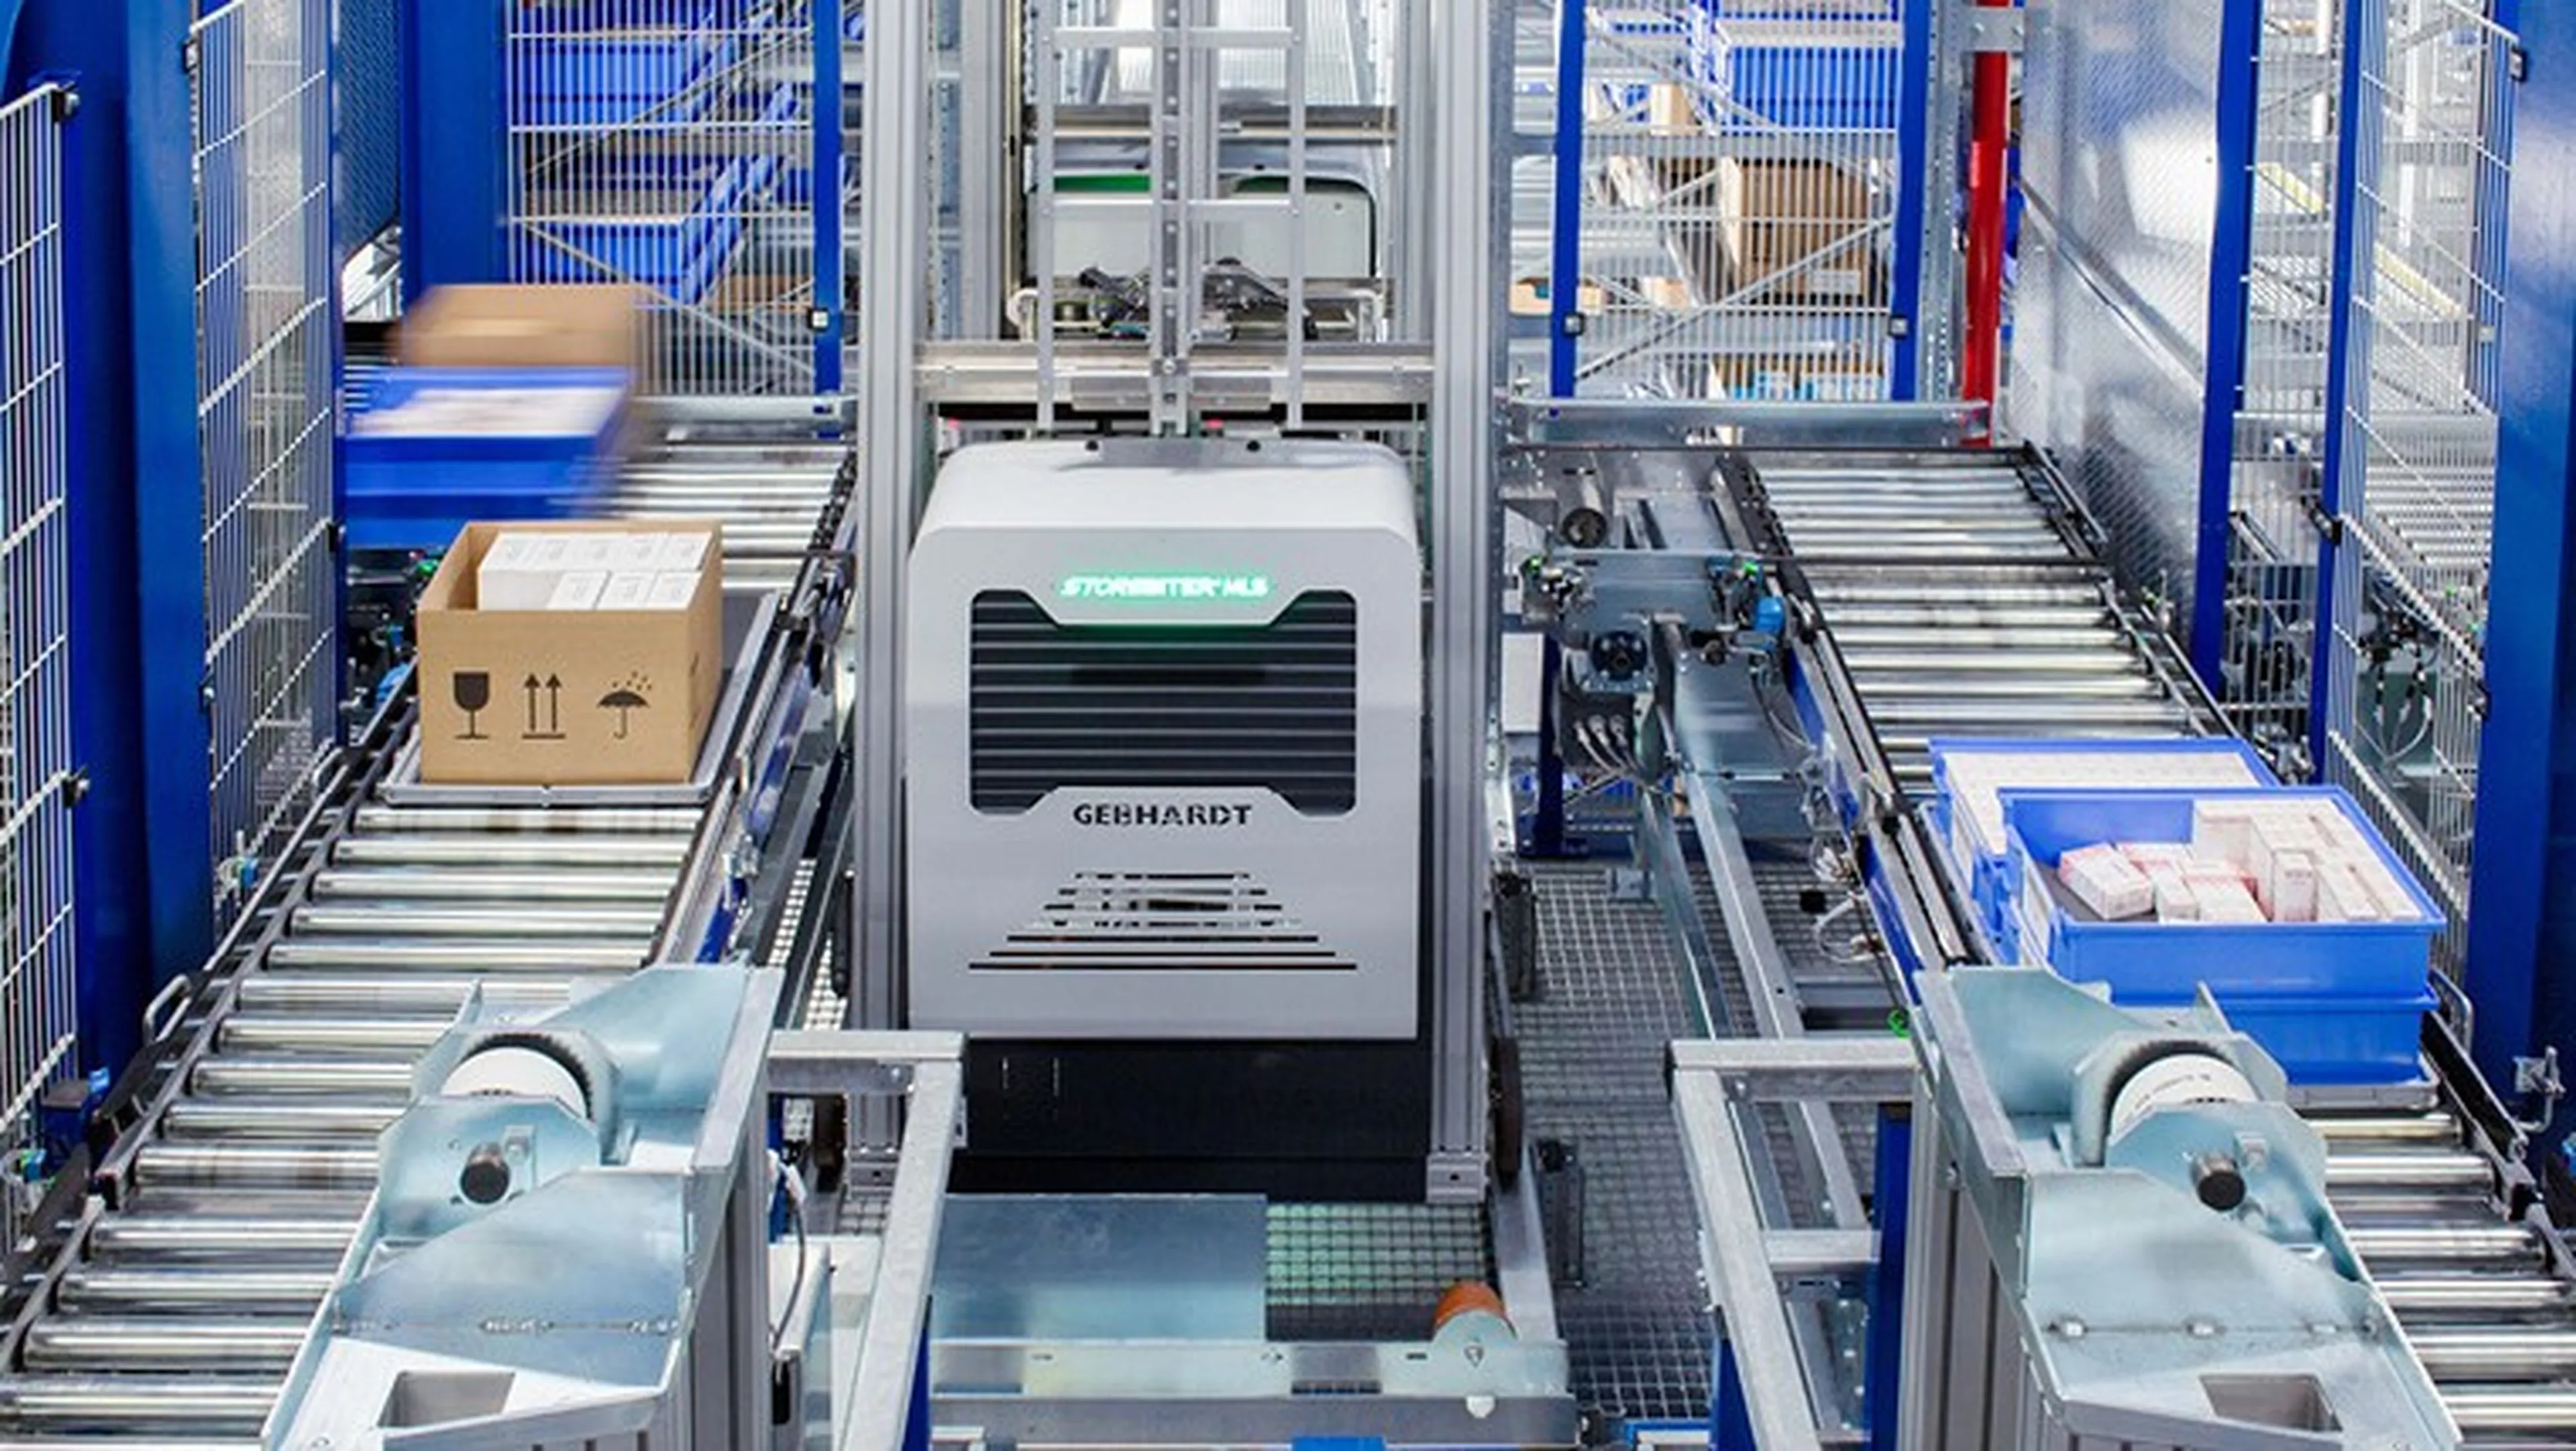
Das Automatische Kleinteilelager (AKL)
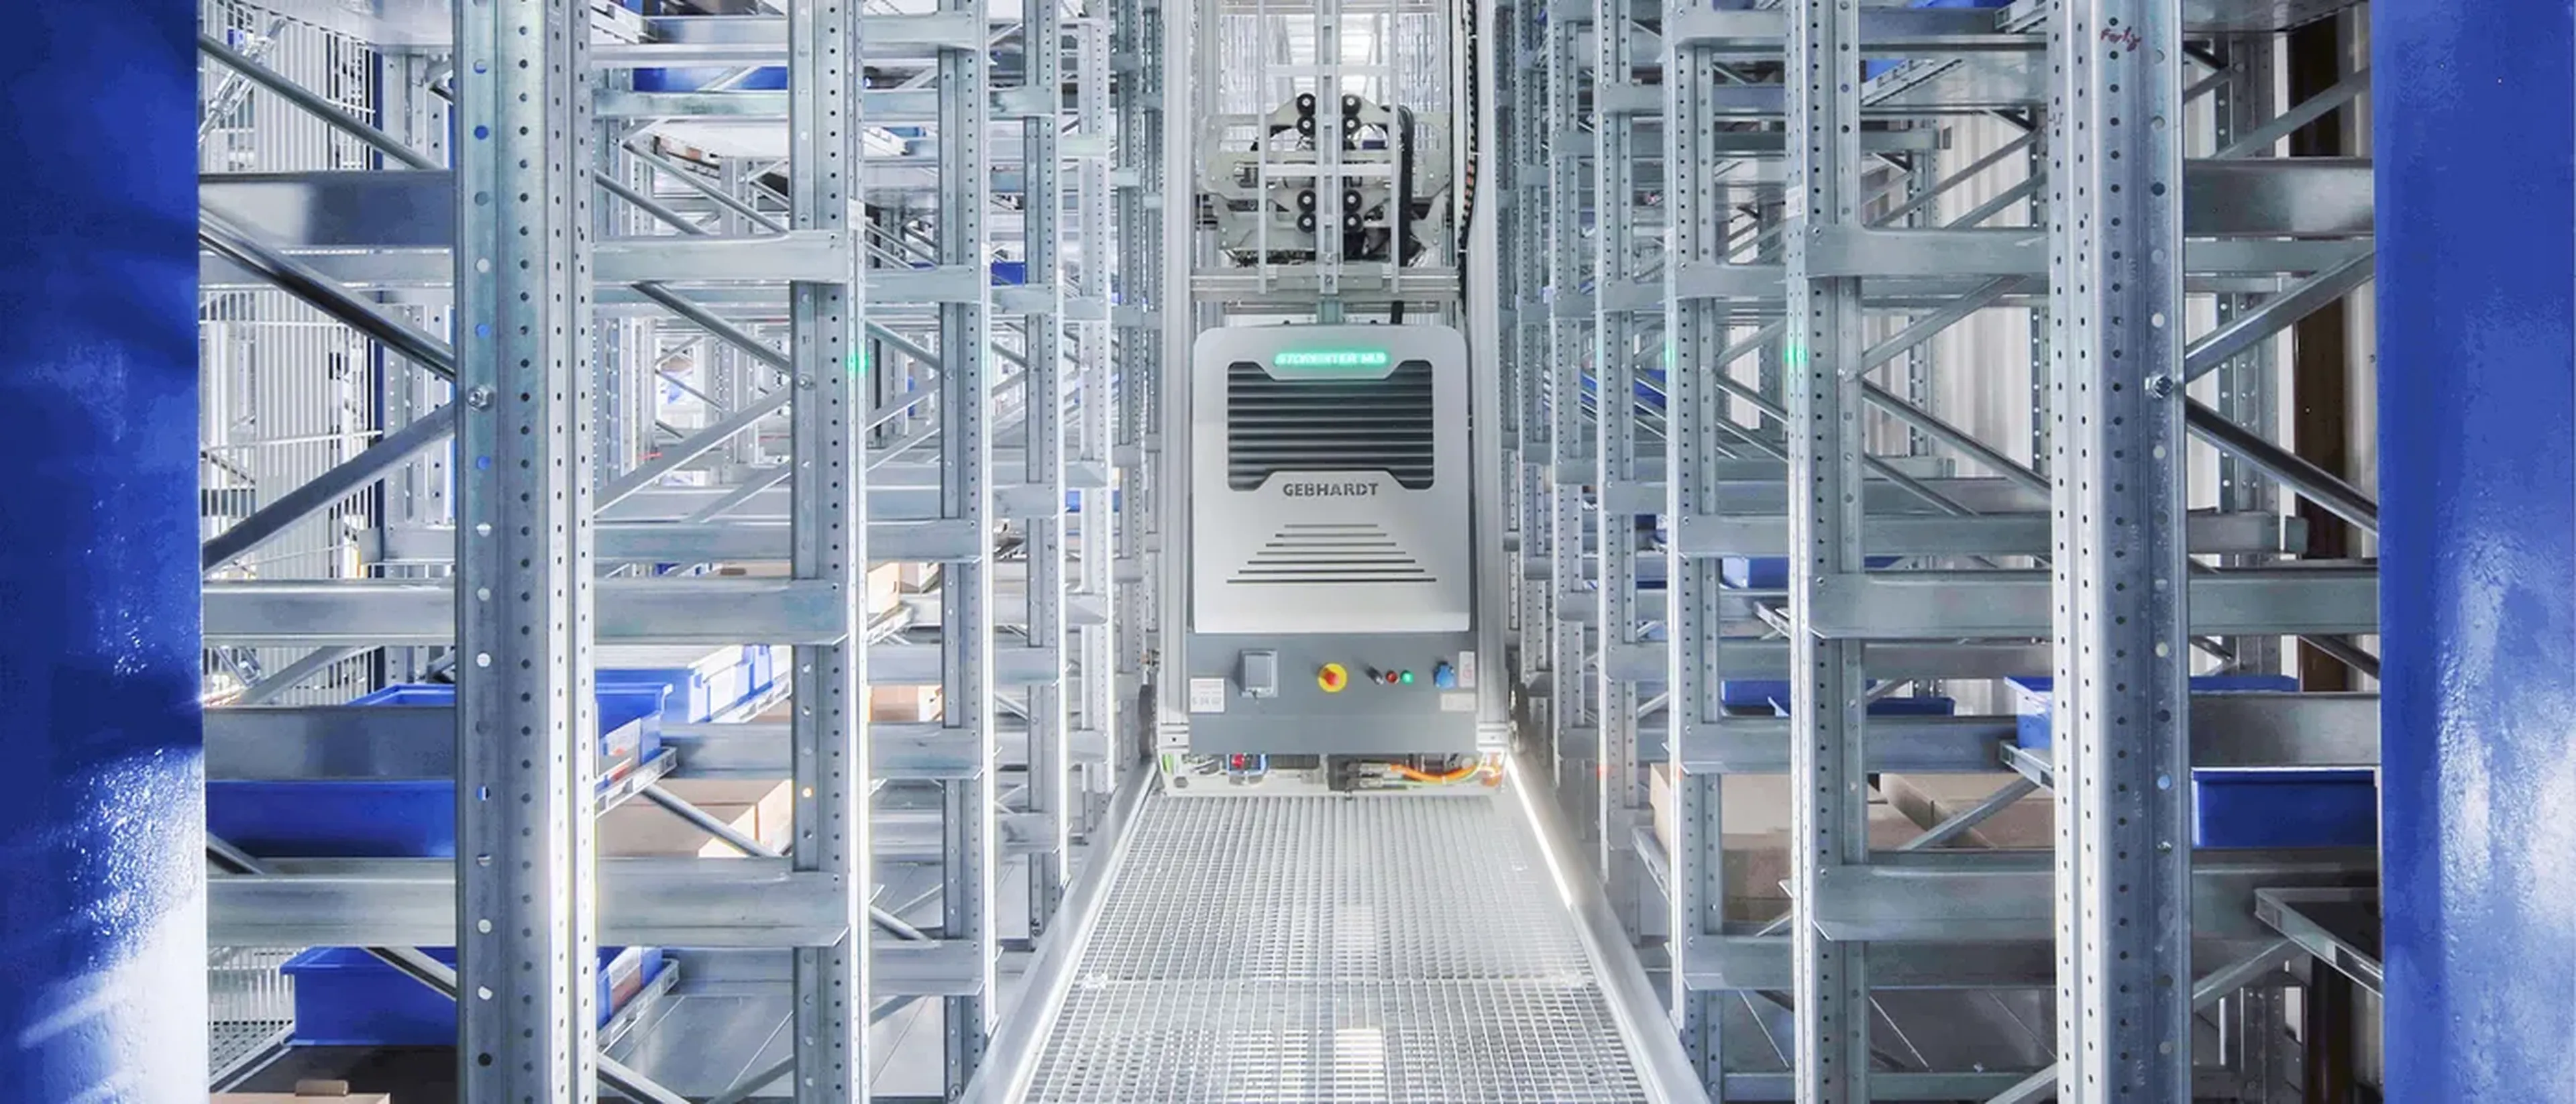
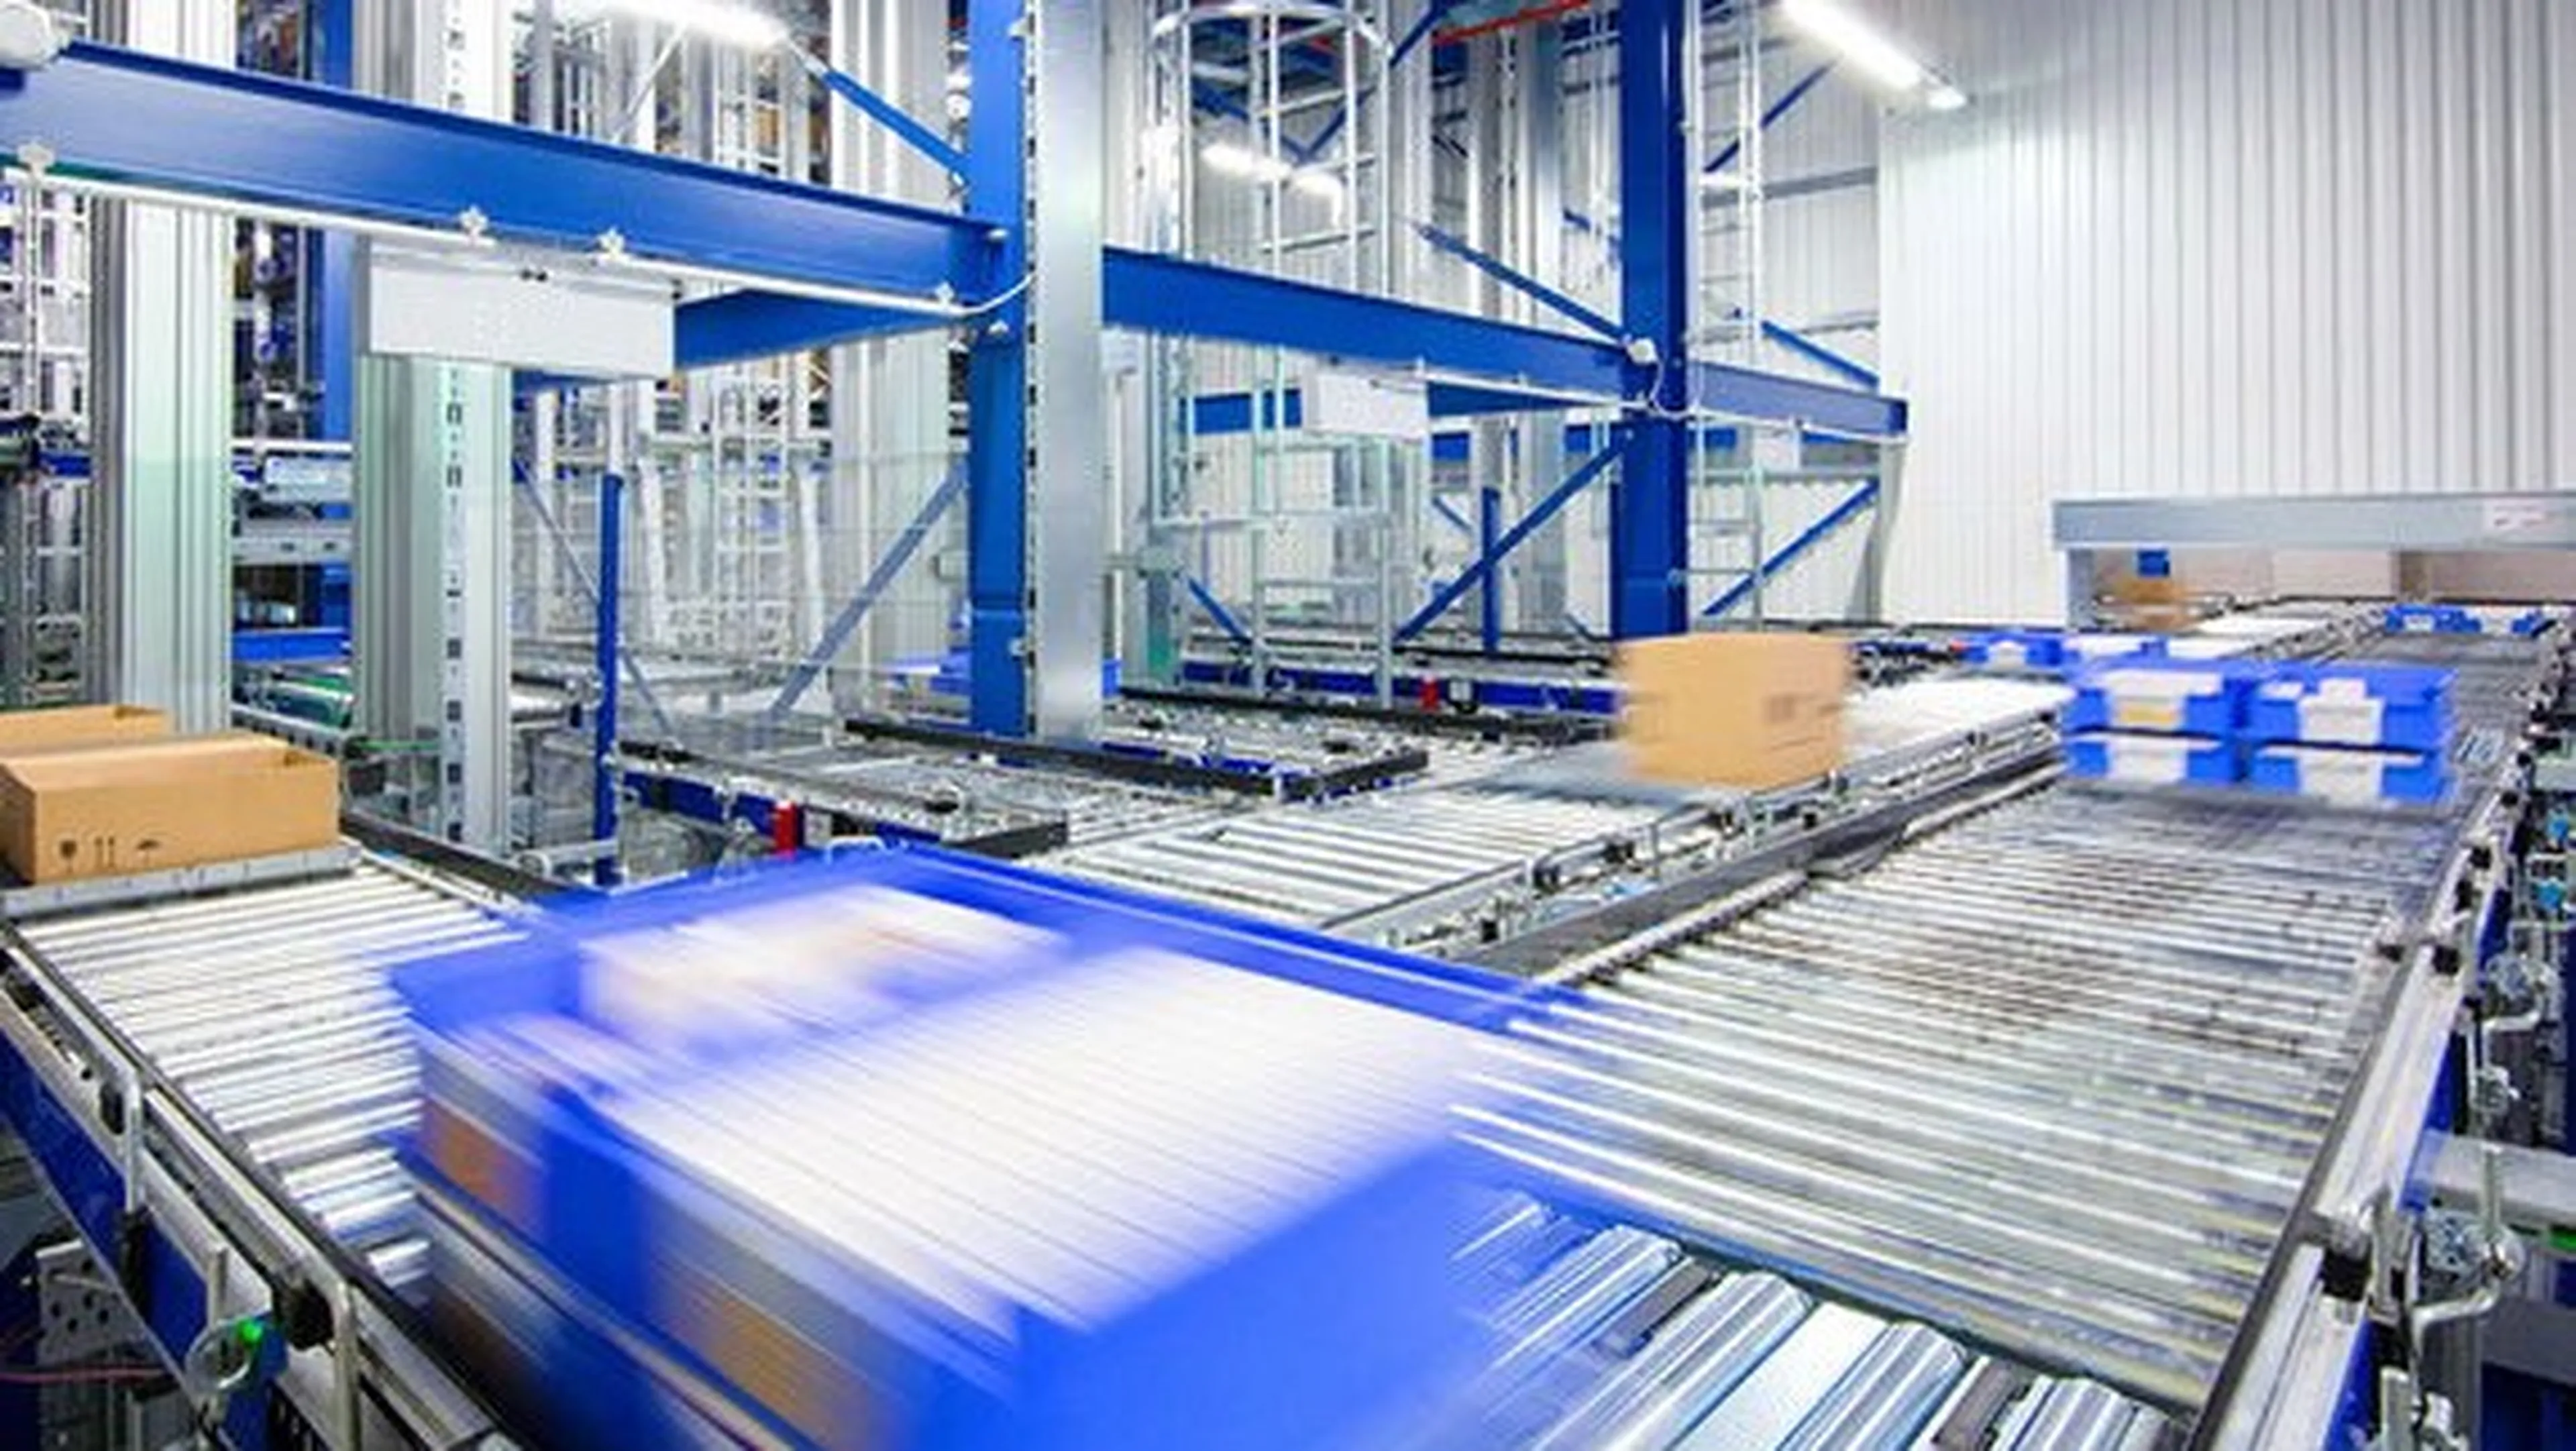
Die Vorzone des MLS-Lagers bildet eine viergeschossige Bühne, welche direkt an das Logistikgebäude angeschlossen ist und integriert einen Umlauf-Heber für Kartonagen über drei Etagen hinweg. Zehn Konsolenheber versorgen die insgesamt 20 Multi-Level-Shuttle auf vier Ebenen und dienen das angrenzende Logistikgebäude mittels drei Loop-Ebenen an. Acht Kommissionier- und Verpackungsarbeitsplätze, die sich auf drei der vier Gebäudeetagen aufteilen, bieten eine Leistung je Platz von 200 Picks pro Stunde an.
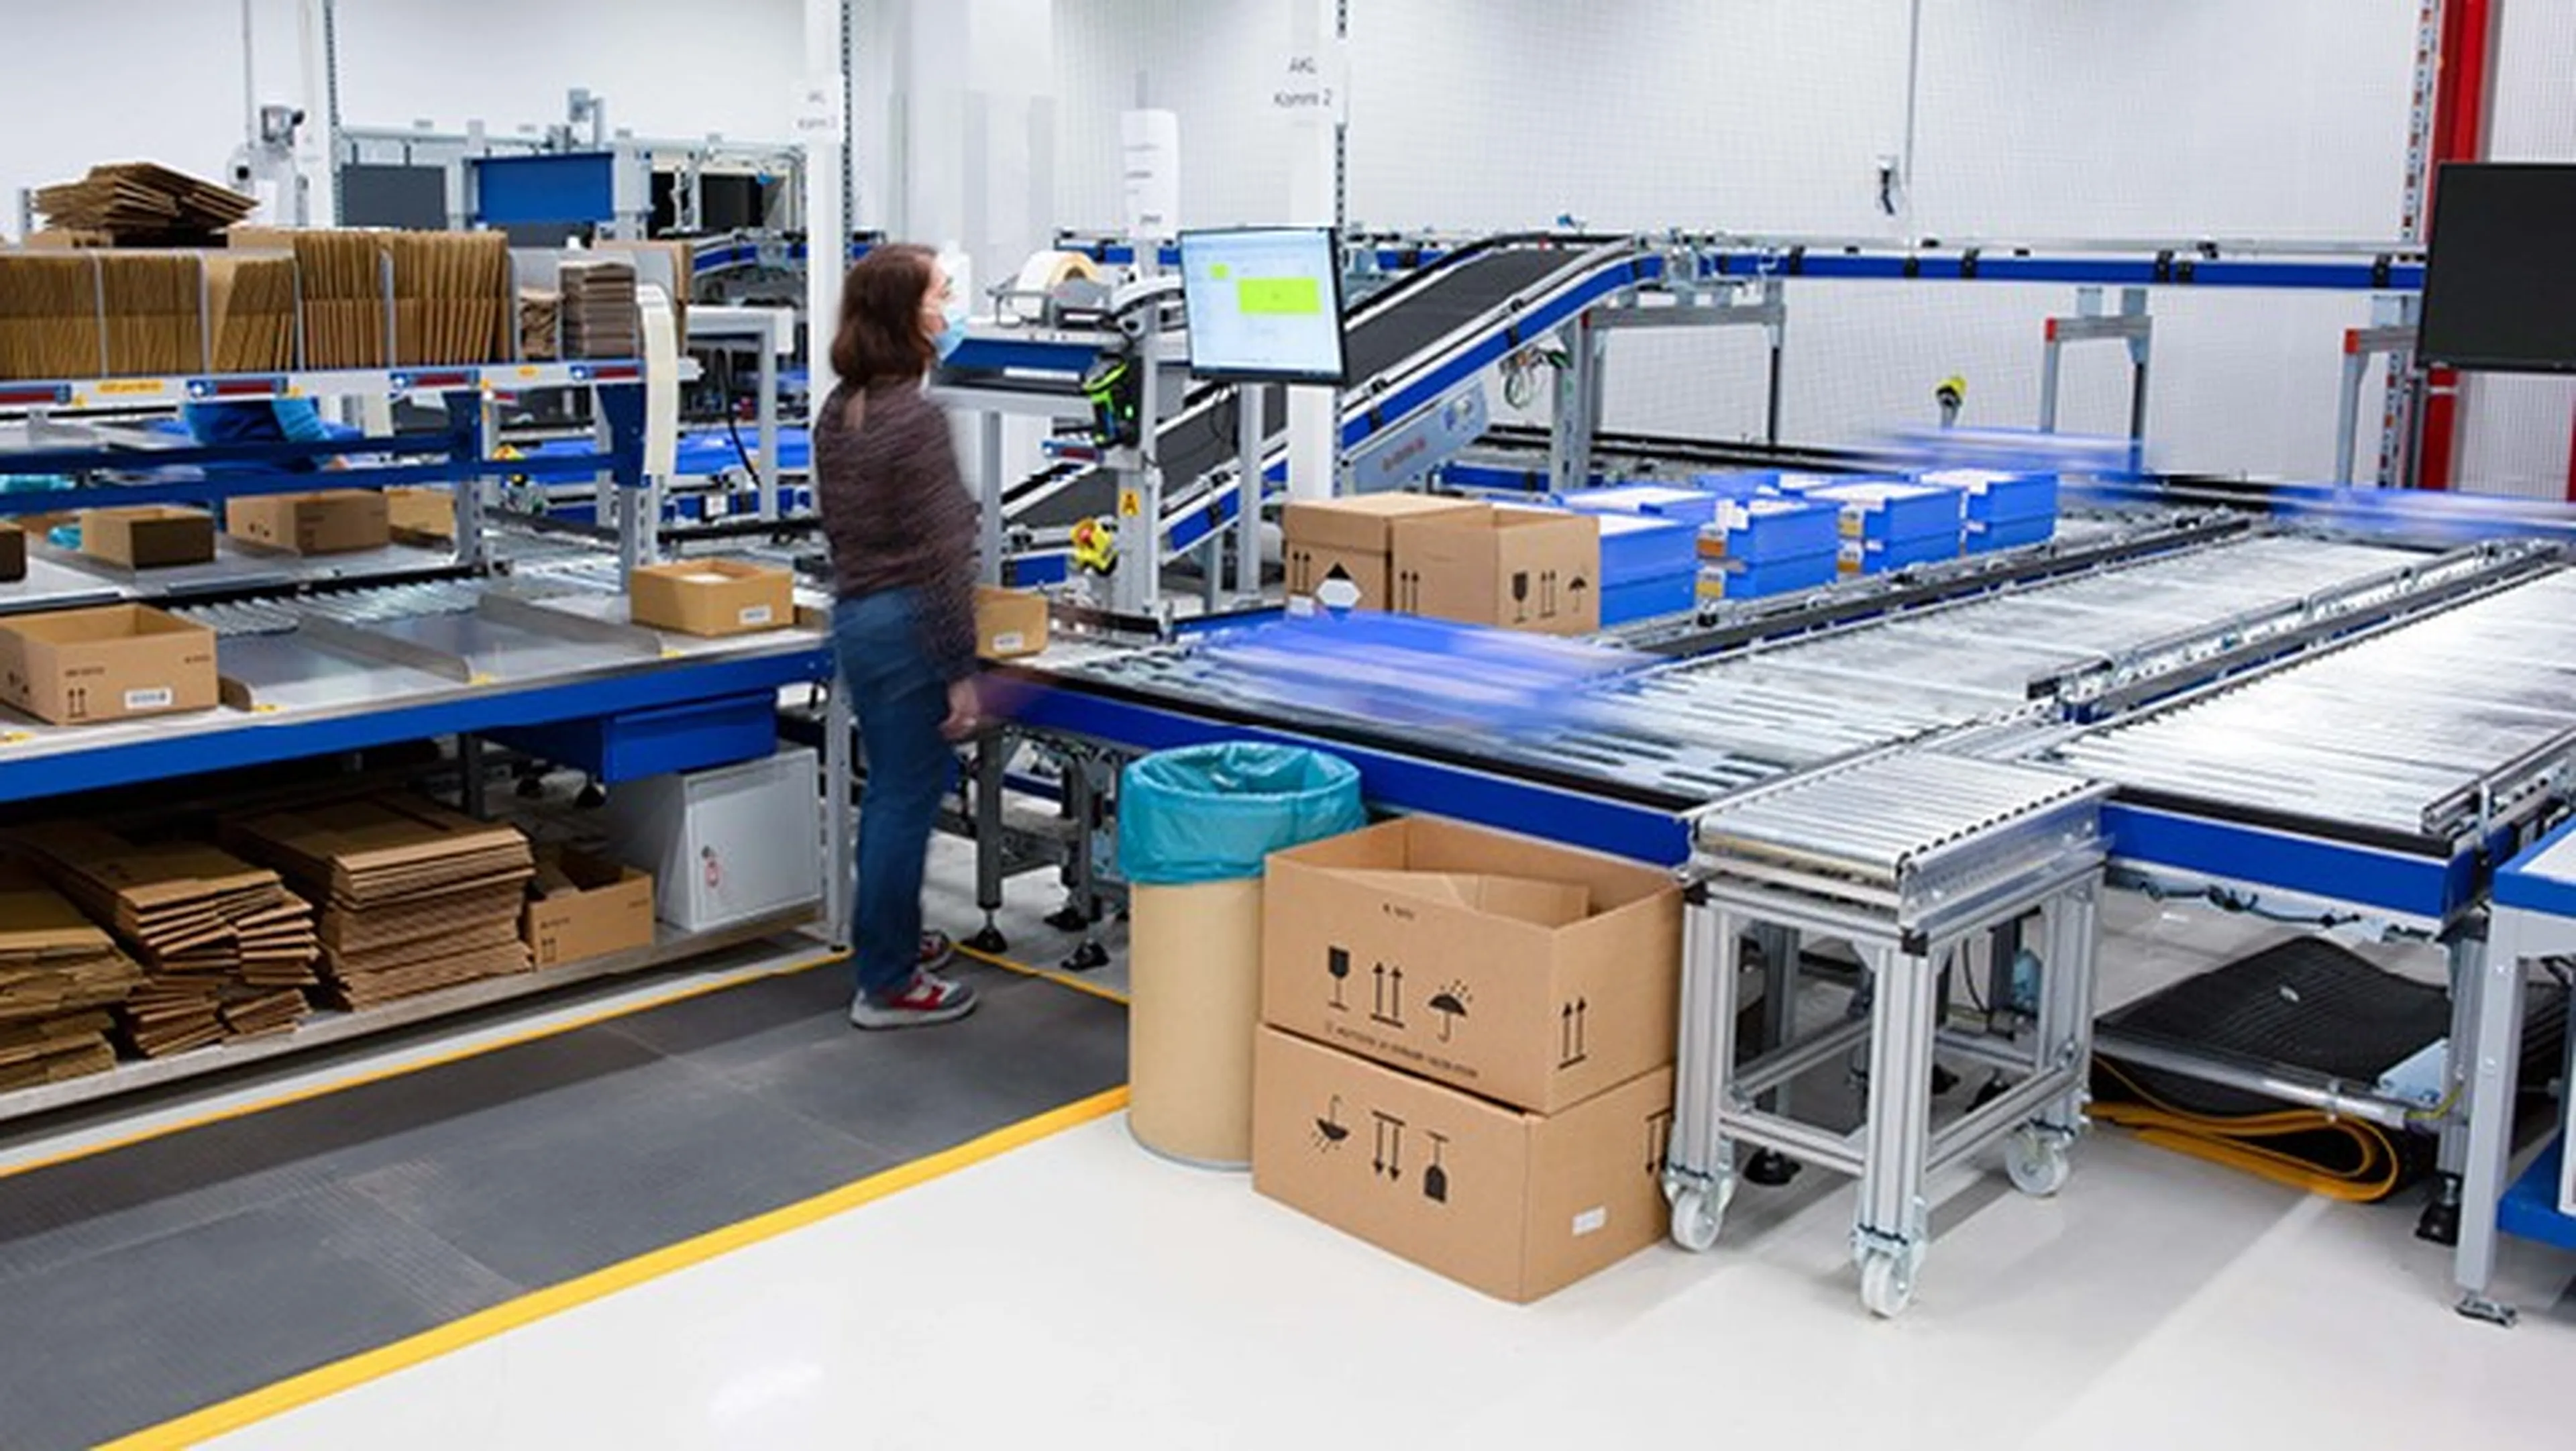
Der Kommissionier- und Versandprozess
Die Kommissionierung erfolgt im zweiten und dritten OG. Während im zweiten OG drei hochperformante SAP EWM-gesteuerte Multi-Order-Kommissionierarbeitsplätze und ein Pick- und Packarbeitsplatz eingerichtet sind, verfügt das dritte OG über vier weitere Muli-Order-Arbeitsplätze.
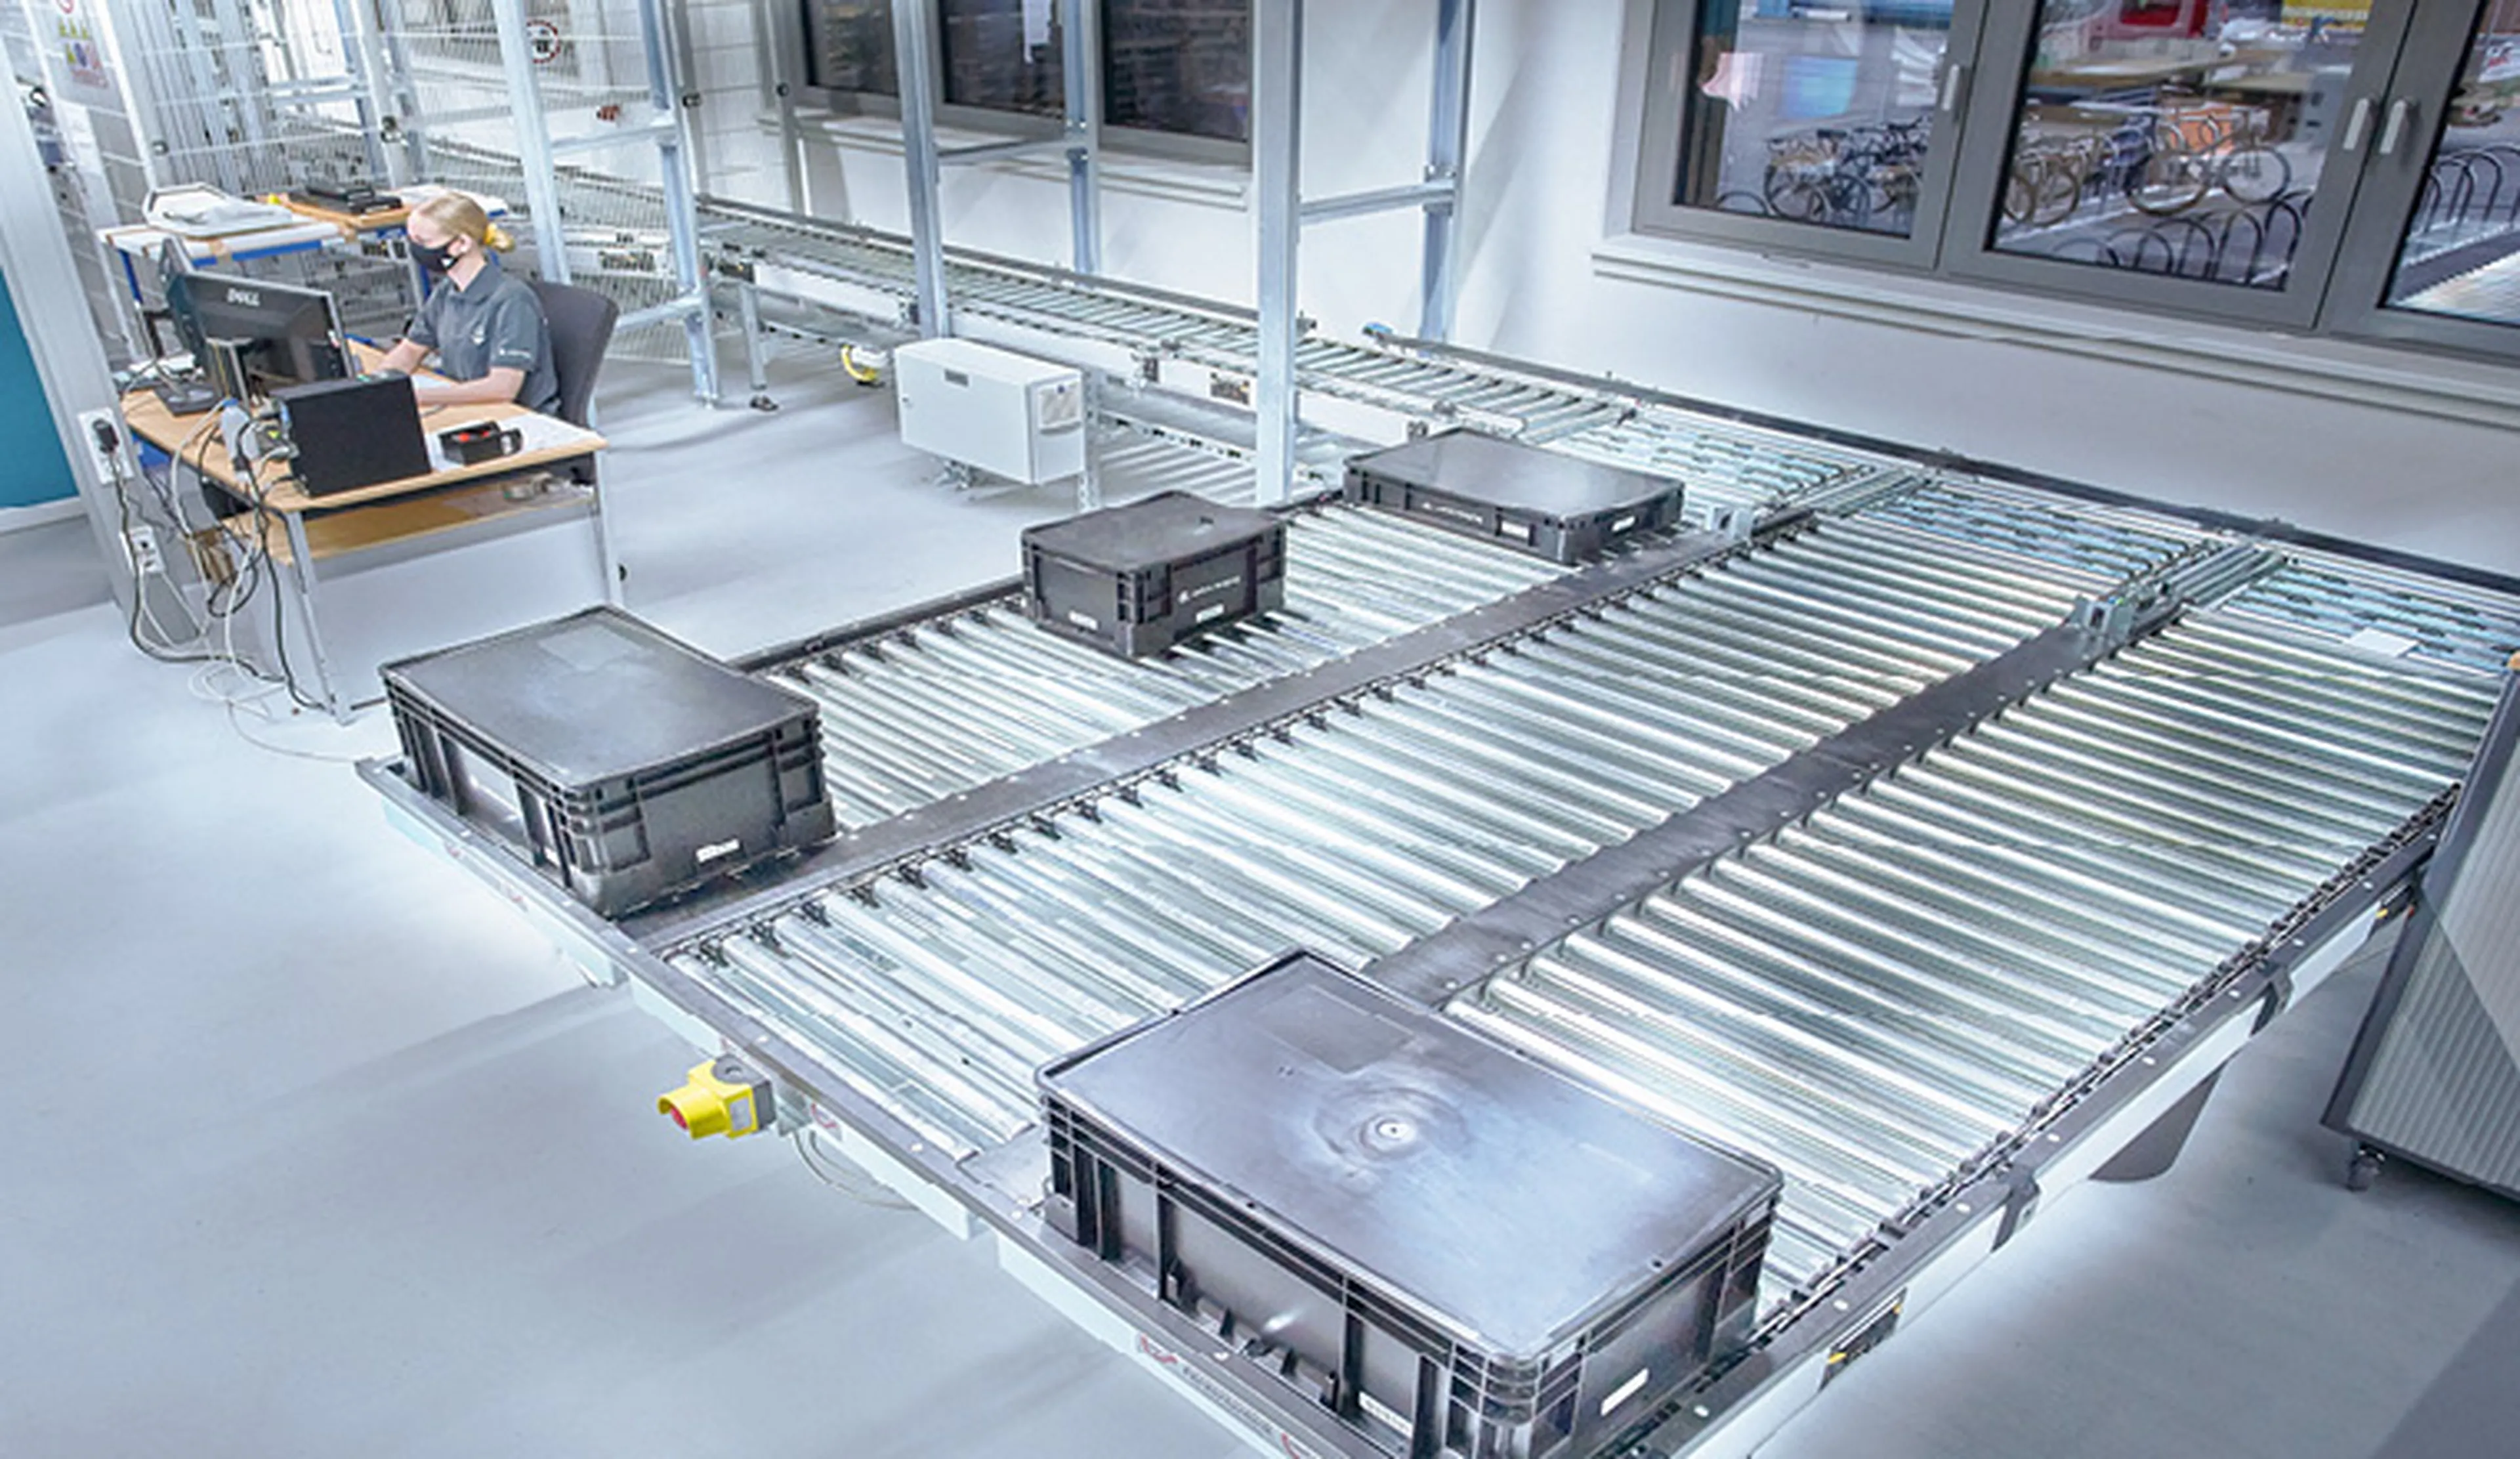
Die Tablar-Fördertechnik dient die Waren direkt an den Arbeitsplätzen an, wo diese in entsprechende Kartons gepackt wird. Ein Pick-to-Light-System zeigt dabei den richtigen Versandkarton an.
„Die Technik so aufeinander abzustimmen, dass beides perfekt zueinander passt, war eine Herausforderung, eine weitere, die zwingend notwendige enge Abstimmung mit den Bauverantwortlichen, da viele TGA-Anlagen eng an die GEBHARDT-Lieferumfänge heranreichten.“